Inhoudsopgave:
De zoutneveltest (Salt Spray Test / Salt Fog Test) is een versnelde verouderingsmethode die corrosieve omgevingen onder laboratoriumomstandigheden simuleert. Het kernprincipe is dat corrosieverschijnselen die normaal gesproken maanden of zelfs jaren nodig hebben om zich te manifesteren, onder gecontroleerde omstandigheden van temperatuur, luchtvochtigheid en zoutconcentratie, binnen enkele uren tot enkele dagen kunnen worden gecomprimeerd en waargenomen.
Het is belangrijk om eerst één punt te verduidelijken: de resultaten van een zoutsproeitest kunnen niet rechtstreeks worden omgezet in de werkelijke levensduur van een product.
Corrosie in natuurlijke omgevingen wordt beïnvloed door meerdere factoren, waaronder blootstelling aan ultraviolette straling, temperatuurschommelingen, afwisselende natte en droge omstandigheden, luchtverontreiniging (zoals SO₂) en mechanische slijtage. De zoutnevelomgeving in het laboratorium vertegenwoordigt echter een enkele omstandigheid met continue vochtigheid en hoge concentraties chloride-ionen. De werkelijke waarde van zoutneveltesten ligt daarom in:
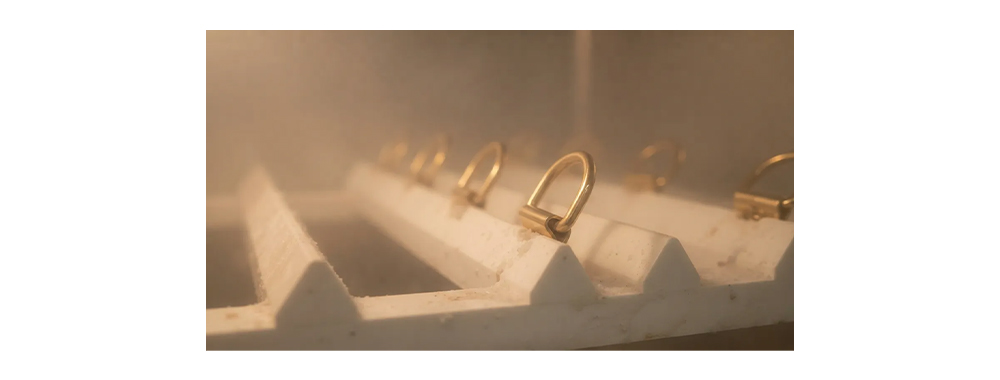
De neutrale zoutneveltest (NSS) is momenteel de meest gebruikte testmethode in de tassenbeslagindustrie. Deze test volgt hoofdzakelijk de volgende drie standaardsystemen:
Standaardnummer | Toepassingsgebied | Kernparameters |
ISO 9227 | Internationale standaard | 5% NaCl, pH 6,5–7,2, 35°C ± 2°C |
ASTM B117 | Noord-Amerikaanse markt | 5% NaCl, pH 6,5–7,2, 35°C ± 2°C |
QB/T 3826-1999 | Chinese lichte industrie | 5% NaCl, pH 6–7, 35°C ± 2°C, afzettingssnelheid 1–2 ml/80 cm²·h |
Deze drie standaardsystemen zijn zeer consistent wat betreft de parameters van de testomgeving. De belangrijkste verschillen zitten in de kalibratie van de apparatuur en de manier waarop de resultaten worden vastgelegd.
Bij de OEM/ODM-productie van handtassen hanteren we doorgaans de ISO 9227-testnorm.
ISO 9227 specificeert feitelijk drie testmethoden, met oplopende strengheidsniveaus:
Bij de dagelijkse kwaliteitscontrole van handtasbeslag blijft NSS-testen de meest gebruikte methode. AASS en CASS worden vaker gebruikt voor snelle screening bij de introductie van nieuwe materialen of proceswijzigingen, dan voor inspecties van batchzendingen.
De dikte van de galvaniseerlaag wordt gemeten in micrometers (μm, 1 μm = 0,001 mm). In de wereld van handtasbeslag bepaalt deze waarde direct de duur van de zoutsproeitest. De algemene regel in de industrie is dat de dikte van de galvaniseerlaag een nagenoeg lineair verband heeft met de corrosiebestendigheid: wanneer de dikte wordt verdubbeld, verdubbelt de beschermende levensduur ruwweg.
Laagniveau | Materiaal | Typische dikte | Functie |
Strike Layer | Koper of nikkel | 0,5–2 μm | Verbetert de hechting aan het substraat en vult microscopische oppervlaktedefecten op. |
Barrièrelaag | Nikkel | 1–3 μm | Blokkeert de migratie van metaalionen uit het substraat en biedt de primaire bescherming tegen corrosie. |
Decoratieve laag (kleur) | Goud / Palladium / Chroom / Imitatiegoud | 0,1–3 μm | Geeft het oppervlak kleur en glans. |
Toplaag | Transparante coating / Nano-keramische coating | 5–15 μm | Het systeem wordt volledig afgesloten en beschermd tegen zweet, krassen en oxidatie. |
Volgens gangbare praktijken in de branche kan de kwaliteit van de galvanische afwerking van handtasbeslag worden onderverdeeld in vier kwaliteitsklassen. De verschillen in laagdikte en zoutnevelbestendigheid zijn aanzienlijk:
Kwaliteitsklasse | Totale laagdikte | Typische tijdsduur van zoutnevel | Toepassingsscenario |
Economy Grade | <1 μm | 16-24 uur | Fast fashion, promotionele producten, interieuraccessoires |
Middelklasse | 1–2 μm | 24-48 uur | Reguliere productlijnen van bekende merken |
Hoogwaardige kwaliteit | 2,5–5 μm | Meer dan 48 uur | Designermerken, premium productlijnen |
Luxe kwaliteit | 5–10+ μm | Meer dan 96 uur | Topmerken in het luxe segment, zoals Hermès en LV. |
De meeste standaard handtassen hoeven slechts 24 tot 48 uur te voldoen aan een test. De specifieke testduur moet echter dynamisch worden aangepast aan de daadwerkelijke gebruiksomgeving en toepassing van het product.
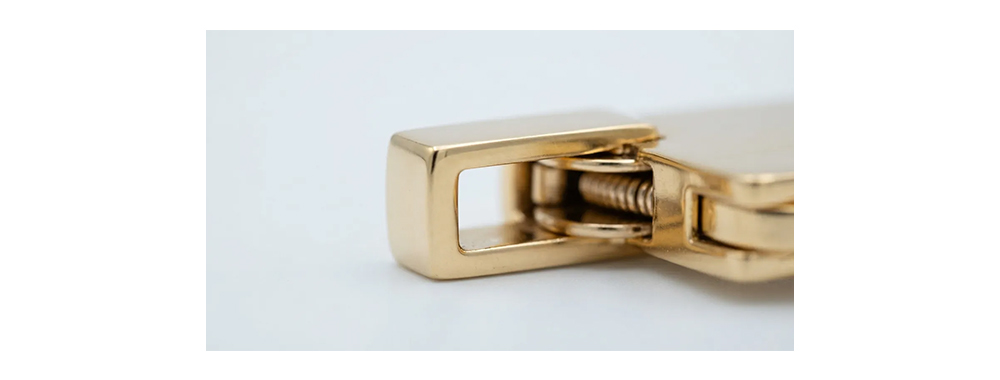
Misverstand 1: Alleen focussen op de dikte van de decoratieve laag en de barrièrelaag negeren.
Veel kopers letten bij de beoordeling van leveranciers alleen op "de dikte van de decoratieve oppervlaktelaag in micrometers", terwijl ze de dikte van de nikkelbarrièrelaag over het hoofd zien. De nikkellaag vormt echter de belangrijkste beschermende laag tegen corrosie. Als de nikkellaag te dun is ( Misverstand 2: Het negeren van de beschermlaag (toplaag) Een transparante coating of nanokeramische beschermlaag fungeert als de "regenjas" voor hardwarecomponenten. Gegalvaniseerde onderdelen zonder beschermlaag kunnen na langdurig contact met menselijk zweet (dat zout en milde zuren bevat) nog steeds snel verkleuren, zelfs als ze een 24-uurs NSS-test doorstaan. Een hoogwaardige beschermlaag kan de levensduur van hardwarecomponenten met een factor 2 tot 5 verlengen. Misverstand 3: Het verwarren van de processen "rack plating" en "barrel plating" De maximale prestatie van een galvanische coating wordt grotendeels bepaald door het basismateriaal. De drie meest gebruikte materialen voor handtasbeslag hebben elk hun eigen voor- en nadelen: Ongeveer 80-90% van de metalen onderdelen voor modehandtassen wordt vervaardigd door middel van spuitgieten van zinklegering. De voordelen zijn onder andere een goede vloeibaarheid, het gemak waarmee complexe ontwerpen kunnen worden gerealiseerd en de relatief lage kosten. Zinklegeringen hebben echter een poreuze structuur. Als de voorbehandeling vóór het galvaniseren (polijsten, ontvetten, zuurreiniging) niet grondig genoeg is, kunnen restgassen en onzuiverheden in de poriën na het galvaniseren blaasjes in de galvanische laag vormen. Deze blaasjes kunnen vervolgens corrosie veroorzaken tijdens een zoutsproeitest. Messing is een geliefd basismateriaal voor luxe handtassen. Het heeft een dichte structuur, een hoge mechanische sterkte en een kleiner elektrochemisch potentiaalverschil met geplateerde metalen zoals nikkel en goud, waardoor het minder gevoelig is voor elektrochemische corrosie. Klassieke hardware-onderdelen van topmerken zoals Hermès en Chanel maken vaak gebruik van messing. De nadelen van messing zijn de hogere dichtheid (ongeveer 15% zwaarder dan een zinklegering bij hetzelfde volume), de hogere kosten en de mogelijkheid van ontzinking als de samenstelling van de legering niet goed wordt gecontroleerd. Na langdurige blootstelling kan dit leiden tot roze vlekken op het oppervlak. Het meest corrosiebestendige substraatmateriaal, met name roestvrij staal 316, presteert uitzonderlijk goed in maritieme en vochtige omgevingen dankzij het molybdeengehalte. Roestvrijstalen onderdelen kunnen doorgaans direct worden gebruikt zonder galvanisatie (zoals geborstelde of spiegelgepolijste afwerkingen), of als substraat voor PVD-coatings (Physical Vapor Deposition). De nadelen zijn onder andere de hoge verwerkingsmoeilijkheid, de beperkte ontwerpfexibiliteit en de hogere kosten. Het wordt voornamelijk gebruikt voor functionele, dragende onderdelen in bagage en outdoor rugzakken. Ongeacht de kwaliteit van het substraatmateriaal, zal de galvaniseerlaag mislukken als het voorbehandelingsproces onvoldoende is. Een standaard voorbehandelingsproces omvat: Een detail dat vaak over het hoofd wordt gezien, is dat onderdelen van zinkgegoten zink een inspectie op "koudvloeimarkeringen" vereisen vóór het galvaniseren. Koudvloeimarkeringen zijn oppervlaktedefecten die ontstaan wanneer de voorrand van het gesmolten metaal afkoelt tijdens het gietproces. Ze zijn moeilijk met het blote oog te zien, maar na het galvaniseren worden ze duidelijk zichtbare deuken en vormen ze potentiële toegangspunten voor corrosie. Na een zoutsproeitest vertonen hardwarecomponenten doorgaans drie soorten corrosieverschijnselen: Witte roest is een corrosieproduct van de coating zelf. Het verschijnt meestal op het oppervlak van zink- of nikkelcoatings en manifesteert zich als witte, poederachtige of nevelachtige afzettingen. De aanwezigheid van witte roest wijst erop dat de coating is aangetast, maar dat het onderliggende materiaal nog niet is gecorrodeerd. Tijdens de test geeft het tijdstip waarop witte roest verschijnt de dichtheid en dikte van de coating weer. Bij meerlaagse galvaniseersystemen kan witte roest op het oppervlak van de nikkellaag verschijnen, wat erop wijst dat de nikkellaag poriën bevat of onvoldoende dik is. Roest is een corrosieproduct van het substraat (ijzer of staal) en heeft een roodbruine kleur. De aanwezigheid van roest wijst erop dat het gehele coatingsysteem volledig is mislukt en wordt beschouwd als een ernstig kwaliteitsgebrek. Bij metalen onderdelen van handtassen gaat roestvorming op zinklegeringen meestal gepaard met grootschalige blaasvorming of afbladdering van de coating. Dit is een typisch symptoom van slechte hechting. Blaren worden meestal veroorzaakt door onvolledige ontvetting tijdens de voorbehandeling of waterstofbrosheid tijdens het galvaniseerproces. Afbladderen kan verband houden met overmatige interne spanning in de coating of onvoldoende hechtsterkte tussen de basislaag en het substraat. Onderdelen met blaasvorming ontwikkelen vaak binnen korte tijd rode roest. Na afloop van de test moet het corrosiegebied worden beoordeeld volgens ISO 10289: Beoordeling Percentage van het corrosiegebied Kwaliteitsbeoordeling 10 Geen gebreken Perfect 9 ≤0,1% Uitstekend 8 ≤0,25% Goed 7 ≤0,5% Aanvaardbaar 6 ≤1% Kritisch ≤5 >2,5% Niet gekwalificeerd Bij de daadwerkelijke kwaliteitscontrole van handtasbeslag is een classificatie van minimaal klasse 7 (corrosiegebied ≤0,5%) vereist, en roestvorming is niet toegestaan. Sommige topmerken hanteren interne normen die een classificatie van klasse 9 of hoger vereisen. Verschillen tussen productcategorieën bepalen de testdrempels. Verschillende soorten handtassen hebben aanzienlijk verschillende corrosierisico's voor hun metalen onderdelen, en de testvereisten moeten daarom dienovereenkomstig worden aangepast: Rugzakbeslag Een rugzak is doorgaans voorzien van ritsen, gespen, D-ringen en verstelbare gespen. Omdat rugzakken vaak buiten worden gebruikt en worden blootgesteld aan regenwater en zweet, wordt aanbevolen dat de NSS-testbasislijn minimaal 24 uur zonder roestvorming en blaasjesvorming wordt uitgevoerd. Voor bestellingen bestemd voor tropische markten of markten met een zeeklimaat, wordt aanbevolen de levertijd te verlengen tot meer dan 48 uur. Voor OEM-kopers van rugzakken met specifieke eisen ten aanzien van corrosiebestendigheid van de hardware, kunnen de testduur en faalcriteria vooraf, tijdens de monsternamefase, duidelijk worden vastgelegd met de rugzakfabrikant. Dit voorkomt geschillen die kunnen ontstaan door onduidelijke normen tijdens de massaproductie. Handtasbeslag Het is voornamelijk decoratief, waarbij functionaliteit een secundaire overweging is. Het omvat componenten zoals sloten, kettingen, tasvoetjes en magnetische sluitingen. Handtassen worden over het algemeen relatief licht gebruikt (voornamelijk binnenshuis), maar consumenten hebben een zeer lage tolerantie voor zichtbare uiterlijke gebreken. Het wordt aanbevolen dat de NSS-test 24 uur lang geen zichtbare corrosieplekken vertoont. Voor OEM-kopers van handtassen zijn kettingen en sloten essentiële controleonderdelen om veranderingen tijdens langdurig gebruik en slijtage te verifiëren. Deze onderdelen zouden daarom verplicht gecontroleerd moeten worden bij elke productiebatch. De metalen onderdelen van cosmetische tassen zijn meestal klein (zoals ritssluitingen en kleine sluitingen), maar de gebruiksomstandigheden zijn relatief zwaar: hoge luchtvochtigheid in badkamers, chemische ingrediënten in cosmetica (zoals alcohol, oliën en geurstoffen), en mechanische slijtage door het veelvuldig openen en sluiten. Voor OEM-kopers van cosmetische tassen is het uitvoeren van een 24-uurs NSS-test voor cosmetische tassen en toilettassen een verplichte vereiste. Hardwareonderdelen zoals telescopische handgrepen, wielonderstellen en sloten worden blootgesteld aan zowel mechanische belastingen als corrosie. Normen zoals ISO 9227 stellen duidelijke eisen aan de zoutneveltest voor bagageonderdelen. Over het algemeen wordt volgens de norm een 24-uurs NSS-test uitgevoerd. Hoogwaardige merken voor zakelijke tassen hanteren echter vaak interne eisen van meer dan 48 uur. Bij traditionele galvaniseerprocessen werden passiveringslagen van zeswaardig chroom (Cr⁶⁺) veelvuldig gebruikt vanwege hun uitstekende corrosiebestendigheid. Zeswaardig chroom is echter geclassificeerd als een stof van zeer hoge zorg (SVHC) onder de EU REACH-verordening en is kankerverwekkend. Het gebruik ervan in handtasbeslag is daarom streng beperkt. De huidige trend in de industrie is verschoven naar passivering met driewaardig chroom (Cr³⁺). Hoewel de corrosiebestendigheid onder bepaalde extreme omstandigheden iets lager is dan die van zeswaardig chroom, kan een gelijkwaardige NSS-testprestatie volledig worden bereikt door de laagdikte te vergroten en de afdichtingsprocessen te optimaliseren. Voor OEM-bestellingen van tassen die naar de EU worden geëxporteerd, raden we aan dat de producten een REACH-conformiteitscertificaat hebben. Fysische dampafzetting (PVD) is een proces waarbij metalen of keramische materialen in een vacuümomgeving op substraatoppervlakken worden afgezet. In vergelijking met galvaniseren hebben PVD-coatings een hardheid die ongeveer tien keer hoger is dan die van traditionele galvanische coatings, zijn ze vrijwel kras- en kleurvast en vereisen ze geen gebruik van schadelijke chemische oplossingen. Op het gebied van handtasbeslag wordt PVD momenteel voornamelijk toegepast op: De beperkingen van PVD zijn onder andere de hoge investeringskosten voor apparatuur, de extreem hoge eisen aan de gladheid van het substraatoppervlak (meestal is hiervoor een nikkelgalvaniseerlaag en spiegelpolijsten vooraf nodig) en de geringere flexibiliteit in kleurkeuze in vergelijking met galvaniseren. Daarom zal galvaniseren de komende 5 tot 10 jaar waarschijnlijk het meest gebruikte proces blijven voor de afwerking van handtasonderdelen, maar de toepassingsgraad van PVD zal blijven toenemen. A: Voor handtasbeslag is de zoutsproeitest een essentiële methode om de kwaliteit van de galvanisatie te controleren en de prestaties van het product op lange termijn in vochtige klimaten (zoals Zuidoost-Azië en kustgebieden) te voorspellen. Standaard Toepassingsgebied Notities ASTM B117 Noord-Amerikaanse en internationale markten De meest gebruikte referentiemethode voor neutrale zoutnevel (NSS). ISO 9227 Internationale exportcertificering Behandelt drie methoden: NSS, AASS en CASS GB/T 10125 Chinese nationale standaard Veel gebruikt door binnenlandse en exportfabrieken QB/T 3826 Lichte industriële producten (bagage- en handtasbeslag) Historische standaard die gebruikt wordt in de Chinese bagage-industrie. EN 1670 Europees bouwbeslag/meubelbeslag Classificeert corrosiebestendigheid in klassen 1–5 (24 uur–480 uur). Hieronder volgen gangbare referentiewaarden uit de industrie (gebaseerd op de neutrale zoutneveltest NSS): Marktpositionering Typische zoutnevelvereiste Toepassingsscenario Fast fashion / Instapniveau 24 uur of langer Droge binnenomgevingen, kortstondig gebruik. Middenklasse merken 48 uur of langer Algemeen woon-werkverkeer in stedelijke gebieden Hoogwaardige merken 48-72 uur Klimaten met een hoge luchtvochtigheid (zoals Florida, Singapore en Hongkong) Luxe merken Meer dan 96 uur Duurzaamheid op lange termijn, kustmarkten, kwaliteit van erfgoedniveau Veelvoorkomende redenen zijn onder andere: Substraat Kenmerken van zoutnevel Zinklegering (Zamak) Het meest kosteneffectief, maar het substraat is zeer reactief en sterk afhankelijk van de galvaniseerlaag; defecten in de coating leiden gemakkelijk tot witte roest/rode roest. Messing Het substraat zelf heeft een betere corrosiebestendigheid dan zinklegering en kan een langere levensduur behouden, zelfs zonder galvanisatie; geschikt voor hoogwaardige ontwerpen zonder galvanisatie of met een lichte galvanisatie. Roestvrij staal (304/316) De hoogste corrosiebestendigheid van het substraat; kan direct worden gebruikt of alleen worden gecoat met PVD; 316 kan een levensduur van meer dan 500 uur bereiken. De twee processen sluiten elkaar niet uit — hoogwaardige hardware maakt vaak gebruik van een gecombineerd proces van "galvanische basislaag + PVD-toplaag". Antwoord: Nee. De zoutsproeitest is een versnelde vergelijkende test. Een laboratoriumtest van 48 uur staat niet gelijk aan 48 dagen daadwerkelijk gebruik. Het wordt hoofdzakelijk gebruikt voor: In de praktijk verschillen de effecten van slijtage, zweet, blootstelling aan ultraviolet licht en temperatuurschommelingen op hardware van die van een zoutneveltest. Daarom vereisen hoogwaardige projecten vaak aanvullende tests met kunstmatig zweet, slijtagetests en hechtingstests. Testtype Doel Gemeenschappelijke normen Kunstmatige zweettest Simuleert corrosie en verkleuring veroorzaakt door handcontact. ISO 3160-2, door de klant gedefinieerde formules Hechtingstesten Controleert of coatings gevoelig zijn voor afbladderen. Dwarsdoorsnijdingstest, tapetest, buigtest Slijtage-/wrijvingstesten Evalueert de duurzaamheid tijdens dagelijks contact. Wrijvingstest met heen-en-weergaande beweging, RCA-tapetest Hardheidstesten Bevestigt de krasbestendigheid van het oppervlak Potloodhardheidstest, Vickers-hardheidstest Trek-/koppeltesten Controleert de mechanische sterkte van de dragende onderdelen (D-ringen, karabijnsluitingen). Door de klant te bepalen (doorgaans 30-80 kg) Cyclustesten Evalueert de levensduur van sloten en veersluitingen bij herhaaldelijk openen en sluiten. 5.000–10.000 cycli De corrosiebestendigheid van metalen onderdelen van handtassen kan nooit alleen worden beoordeeld op basis van of ze glanzend zijn of zwaar aanvoelen. De NSS-zoutsproeitest biedt een uniforme vergelijkingsmaatstaf, de dikte van de galvanische laag geeft meetbare fysieke indicatoren en het ontwerp van meerlaagse galvanische systemen weerspiegelt de diepte van de productiecapaciteiten van een leverancier. Voor tassenfabrieken en diverse OEM-dienstverleners in de tassenindustrie is het opzetten van interne testfaciliteiten op basis van ISO 9227 een noodzakelijke investering om de concurrentiepositie van de toeleveringsketen te verbeteren. Voor merken en inkopers is het bij het ontwikkelen van technische specificaties (Tech Pack) essentieel om de daadwerkelijke gebruiksomgeving van het product duidelijk te definiëren. Op basis hiervan moeten redelijke duur van de zoutsproeitest en acceptatiecriteria worden vastgesteld om kostenverspilling of kwaliteitscontrolefouten als gevolg van een "one-size-fits-all"-aanpak te voorkomen. 
3. Substraatselectie
3.1 Corrosiekarakteristieken van drie veelgebruikte substraten
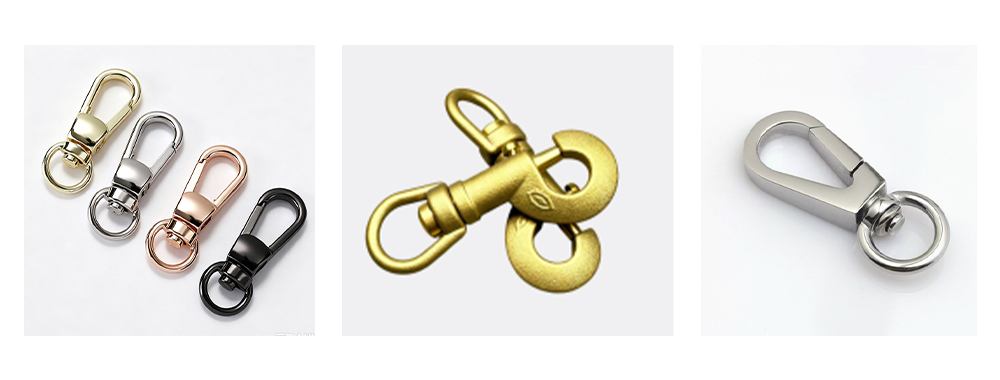
3.2 Voorbehandeling: een kritischer proces dan galvaniseren
4. Interpretatie van de testresultaten
4.1 Identificatie van storingsmodi
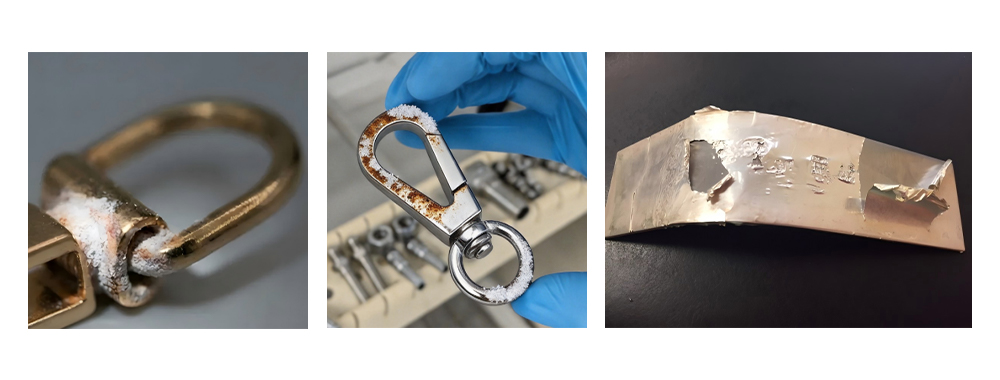
4.2 ISO 10289-classificatiestandaard
5. Van normen naar praktijk — Aanbevolen testnormen voor verschillende handtascategorieën

6. Industriële evolutie — Milieuregelgeving en nieuwe technologieën
6.1 Van zeswaardig chroom naar driewaardig chroom
6.2 PVD: Een hoogwaardig alternatief voor galvaniseren
7. Veelgestelde vragen
Vraag 1. Waarom moet de hardware van handtassen een zoutsproeitest ondergaan?
Vraag 2. Wat zijn de gangbare normen voor zoutneveltesten in de tassenbeslagindustrie?
Vraag 3. Welke duur van de zoutsproeitest is doorgaans vereist voor verschillende positioneringsniveaus van de hardware op handtassen?
Vraag 4. Waarom vertonen verschillende batches zulke grote variaties in de resultaten van de zoutsproeitest, ondanks het gebruik van hetzelfde galvaniseerproces?
Vraag 5. Wat zijn de fundamentele verschillen in zoutnevelbestendigheid tussen substraten van zinklegering, messing en roestvrij staal?
Vraag 6. Wat zijn de verschillen tussen PVD-coatings en traditioneel galvaniseren wat betreft de prestaties bij zoutsproeitesten?
Vraag 7. Kan de zoutsproeitest rechtstreeks worden gelijkgesteld aan de werkelijke levensduur van een product?
Vraag 8. Welke andere ondersteunende tests zijn er naast de zoutsproeitest doorgaans vereist voor de hardware van handtassen?
Conclusie
Auteur 
Lees verder, blijf op de hoogte, abonneer u en wij heten u van harte welkom om ons te vertellen wat u ervan vindt.
auteursrechten
@2024 Synberry Bag & Package Products Co.,Ltd Alle rechten voorbehouden
.
 NETWERK ONDERSTEUND
Sitemap / bloggen / Xml / Privacybeleid